
濟寧注塑生產(chǎn)加工主要過程
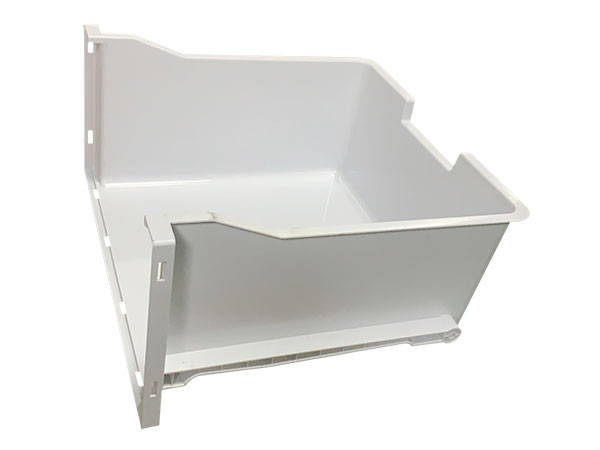
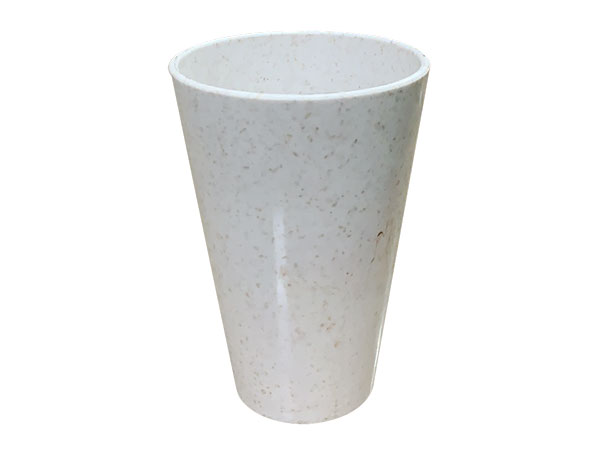
注塑生產(chǎn)加工工藝過程主要包括合模-——填充——保壓——冷卻——開模——脫模等6個階段。這6個階段直接決定著制品的成型質(zhì)量,而且這6個階段是一個完整的連續(xù)過程。本章著重介紹填充、保壓、冷卻、脫模四個階段。
填充是整個注塑循環(huán)過程中的第 一 步,時間從模具閉合開始注塑算起,到模具型腔填充到大約95%為止。理論上,填充時間越短,成型效率越高;但是在實際生產(chǎn)中,成型時間(或注塑速度)要受到很多條件的制約。
高速填充。高速填充時剪切率較高,塑料由于剪切變稀的作用而存在粘度下降的情形,使整體流動阻力降低;局部的粘滯加熱影響也會使固化層厚度變薄。因此在流動控制階段,填充行為往往取決于待填充的體積大小。即在流動控制階段,由于高速填充,熔體的剪切變稀效果往往很大,而薄壁的冷卻作用并不明顯,于是速率的效用占了上風。
低速填充。熱傳導控制低速填充時,剪切率較低,局部粘度較高,流動阻力較大。由于熱塑料補充速率較慢,流動較為緩慢,使熱傳導效應(yīng)較為明顯,熱量迅速為冷模壁帶走。加上較少量的粘滯加熱現(xiàn)象,固化層厚度較厚,又進一步增加壁部較薄處的流動阻力。
注塑生產(chǎn)加工由于噴泉流動的原因,在流動波前面的塑料高分子鏈排向幾乎平行流動波前。因此兩股塑料熔膠在交匯時,接觸面的高分子鏈互相平行;加上兩股熔膠性質(zhì)各異(在模腔中滯留時間不同,溫度、壓力也不同),造成熔膠交匯區(qū)域在微觀上結(jié)構(gòu)強度較差。在光線下將零件擺放適當?shù)慕嵌扔萌庋塾^察,可以發(fā)現(xiàn)有明顯的接合線產(chǎn)生,這就是熔接痕的形成機理。熔接痕不僅影響塑件外觀,而且其微觀結(jié)構(gòu)松散,易造成應(yīng)力集中,從而使得該部分的強度降低而發(fā)生斷裂。
 13305605038